β-PPH 편심 리듀싱 스트레이트 쇼트 맞대기 용접 피팅
수평 파이프에 사용됩니다. 평평한 면(상단 또는 하단)은 공기 배출이나 액체 배출을 용이하게 하여 유지 관리를 단순화합니다. 일반적으...
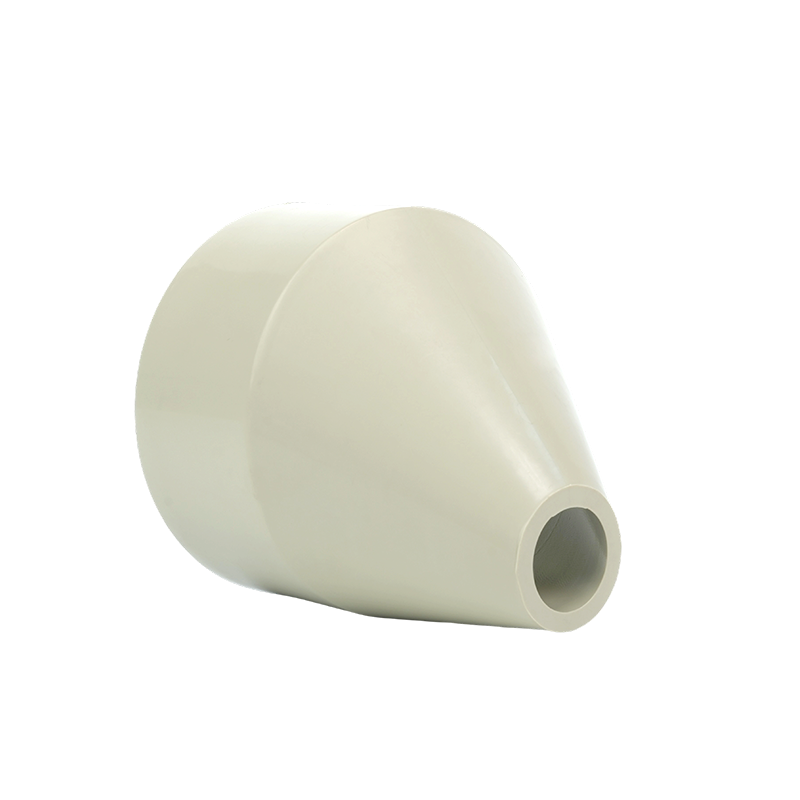
수평 파이프에 사용됩니다. 평평한 면(상단 또는 하단)은 공기 배출이나 액체 배출을 용이하게 하여 유지 관리를 단순화합니다. 일반적으...
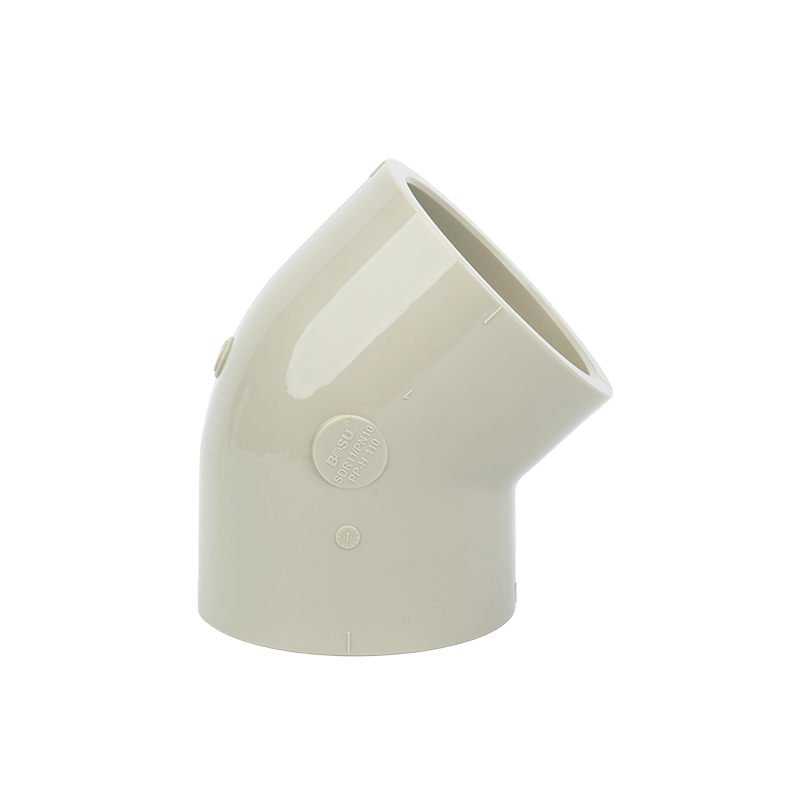
제품 사양은 다음과 같습니다: DN15(D20), DN20(D25), DN25(D32), DN32(D40), DN40(D50), DN50(...
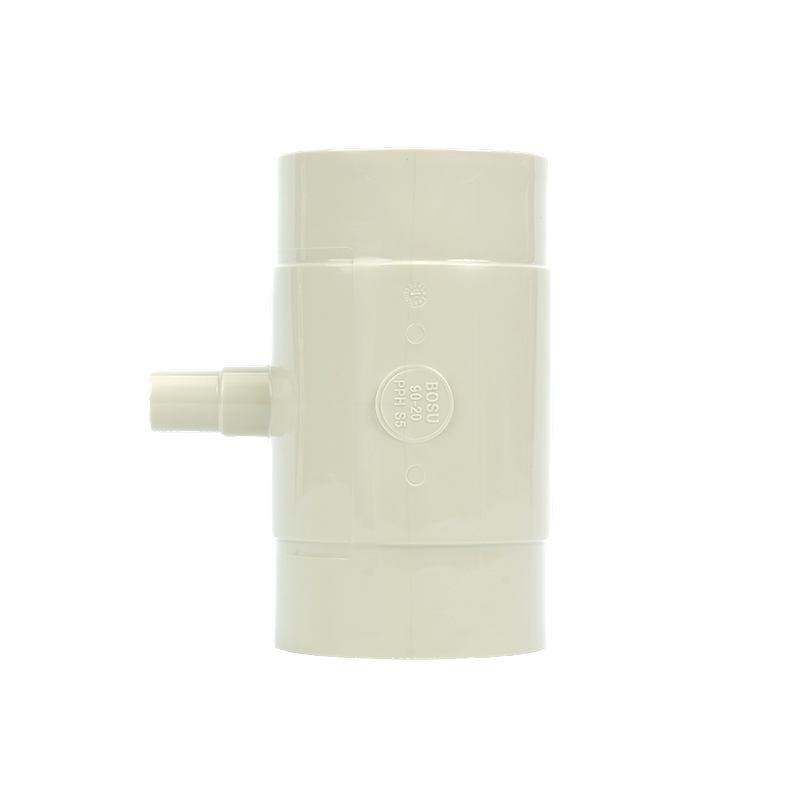
1. 이 피팅은 파이프라인을 연장하는 데 사용됩니다. 3개의 포트 중 2개는 크기가 같고 1개는 크기가 다르기 때문에 분기 파이프라인과 관...
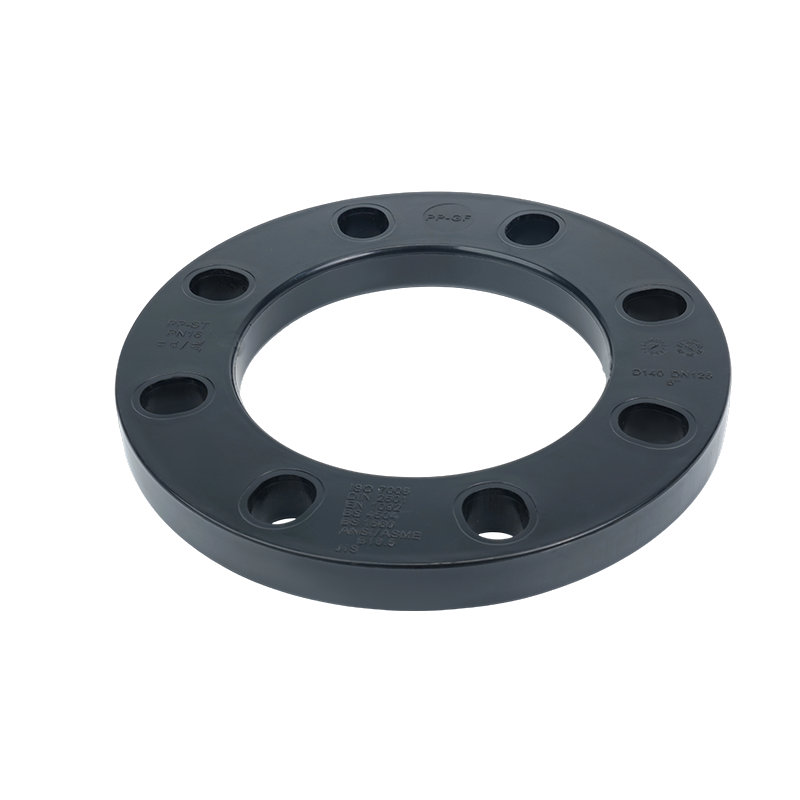
1.변형에 강하므로 압력이나 온도의 변동이 큰 배관이나 고온, 고압, 저온 용도에 적합합니다. 2. 피팅을 사용하면 설치 ...
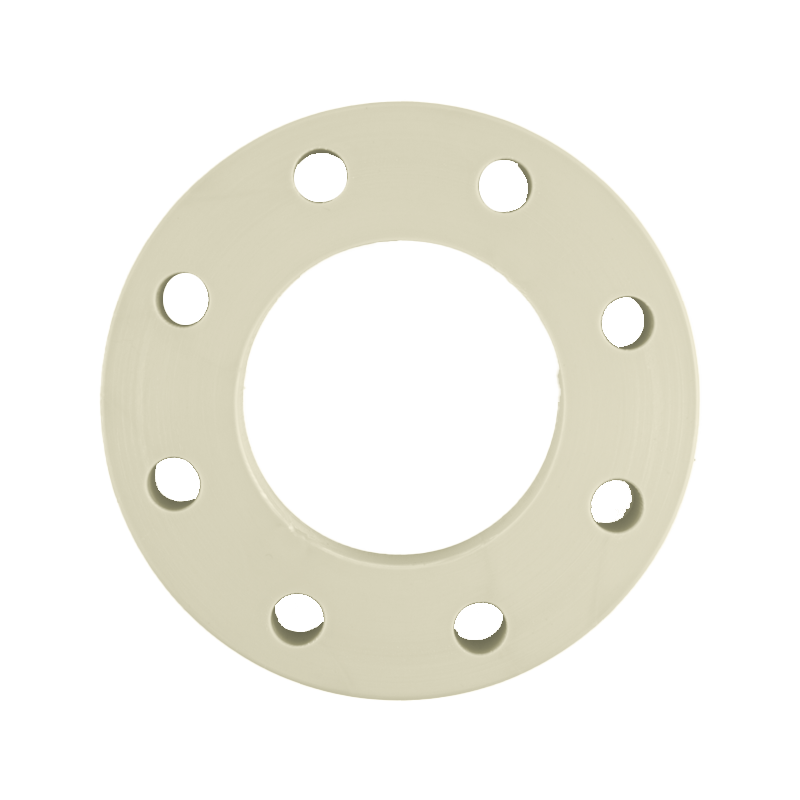
이 제품은 저압에서 작동하고 성능 요구 사항이 중요하지 않은 배관 시스템에 적용할 수 있습니다. 제품 사양: DN15(D20), DN...
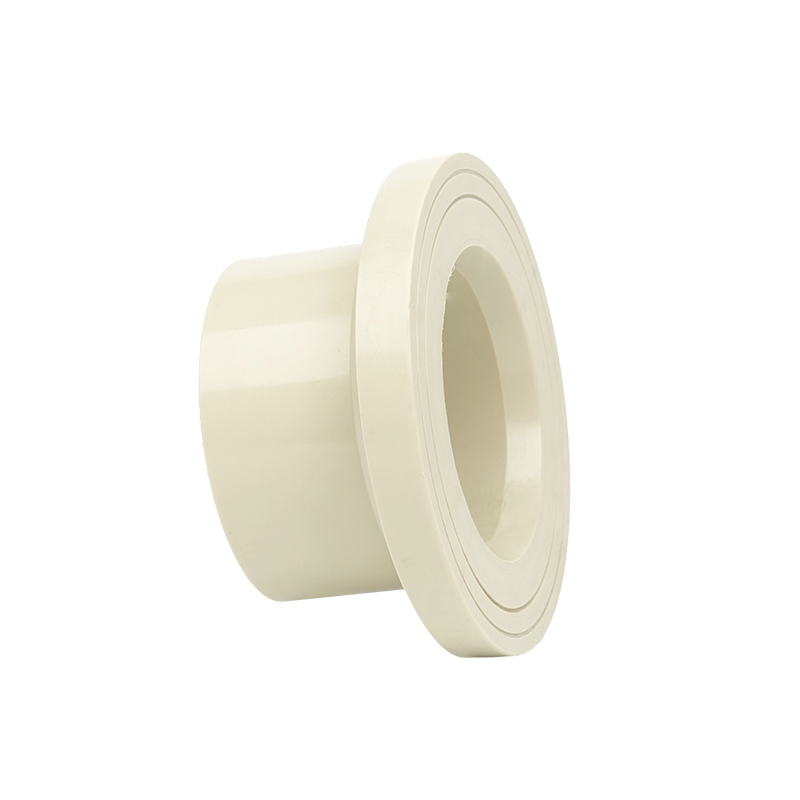
주요 목적은 배관 섹션을 상호 연결하는 것입니다. 제품 사양: DN15(D20), DN20(D25), DN25(D32), DN32...
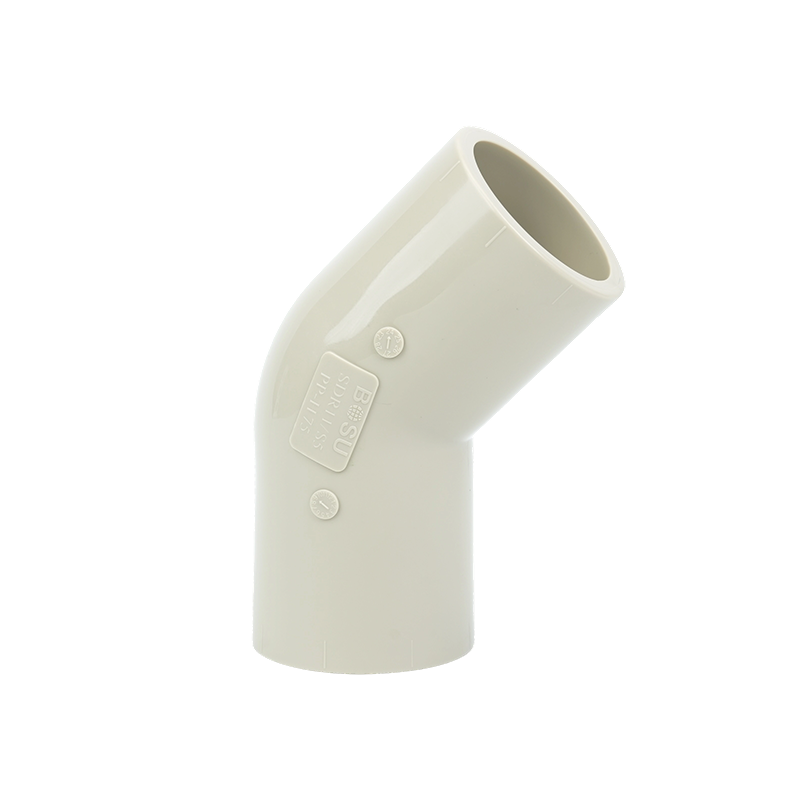
1. 응력이 완벽하게 분산되고 흐름이 부드러워집니다. 2. 곡률의 특수 설계로 인해 결정화 매체가 모서리에서 쉽게 막히지 않습니다. ...
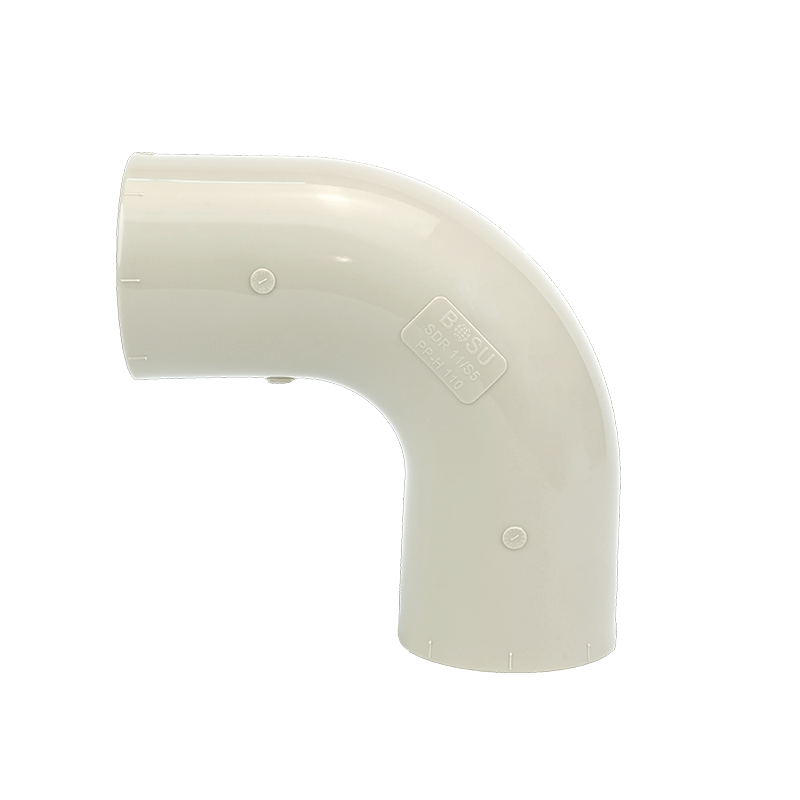
1. 유속이 증가하고 압력이 증가하며 유속이 빨라짐에 따라 수격현상이 감소됩니다. 2. 곡률의 특수 설계로 인해 결정화 매체가 모서리...
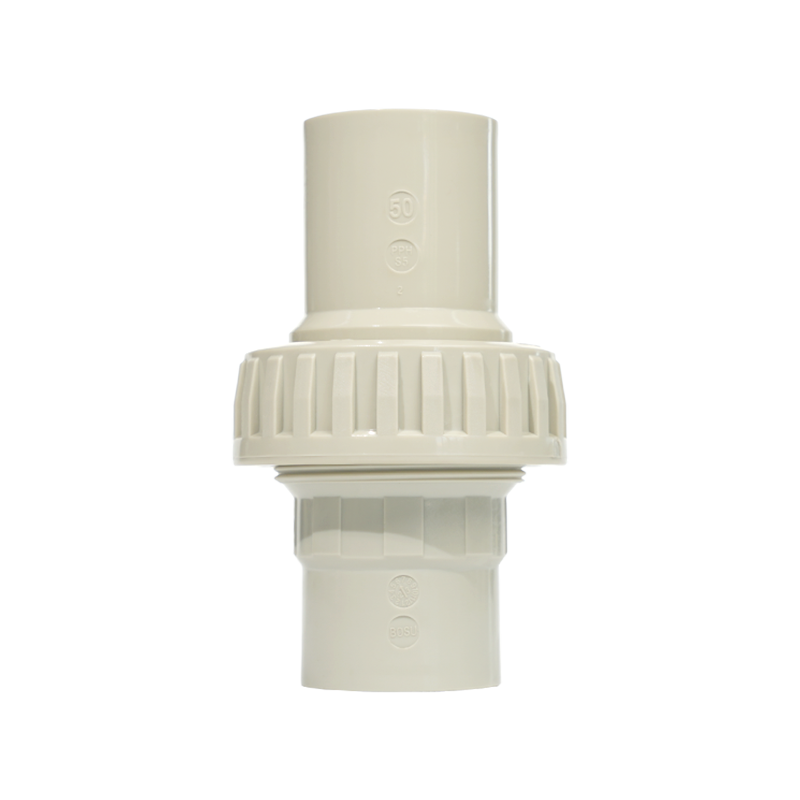
이 유니온은 파이프를 파이프라인 시스템에 연결하는 데 사용됩니다. 제품 사양: DN15(D20), DN20(D25), DN25(D32...
한 화학 공장의 가동 중단 직원에게는 재가동 전에 남은 작업이 하나 있었습니다. 완전히 용접된 PPH 라인 내부 12m 내부의 밸브에서 누출되는 개스킷을 교체하는 것이었습니다. 파이프 절단은 새 스풀, 새 용접, 냉각 대기 및 두 번째 압력 테스트를 의미하며 일정에 따라 4시간이 추가로 소요됩니다. 밸브 입구에 플라스틱 파이프 유니온 하나가 있으면 스트랩 렌치 하나만 있으면 해당 작업을 10분 안에 완료할 수 있습니다. 이것이 바로 조합의 실제 사례이며 단가보다 사양이 더 중요한 이유입니다. 플라스틱 파이프 유니온 선택은 파이프와 일치하는 본...
더 보기"팔아요?" 라고 물어보며 플라스틱 볼 밸브를 구입합니다. 프로젝트가 결국 두 배의 비용을 지불하게 되는 이유입니다. 실제로 플라스틱 볼 밸브가 5년 동안 조용히 작동할지 아니면 처음에 고장이 날지 여부를 결정하는 것은 견적서의 단가가 아니라 몸체 재질, 씰 엘라스토머, 밸브 몸체가 파이프에 연결되는 방식입니다. 짧은 대답: 재료를 매체, 온도 및 라인 압력에 먼저 맞추고 이미 가지고 있는 배관에 연결 유형을 맞춘 다음 밸브가 팔이 닿는 범위 내에 있는지 여부에 따라 작동을 선택하십시오. 브랜드, 색상, 포장 등 다른 모든 것은 ...
더 보기피팅 2개, PVDF 파이프의 2코일 1개, DN 50 플랜지 어댑터 상자 1개. 모든 것이 예정대로 도착하지만 맞는 것은 없습니다. 파이프의 외부 직경은 60.3mm이고 어댑터는 외부 직경이 50mm로 가공됩니다. 두 라벨 모두 잘못된 것이 아닙니다. 부품은 단순히 두 가지 다른 크기 조정 시스템에 속하며 IPS는 대부분의 프로젝트 팀을 사로잡는 시스템입니다. 먼저 짧은 답변을 드리겠습니다. IPS(Iron Pipe Size)는 북미 공칭 명칭입니다. 1/2인치 이상에서는 이름의 숫자가 외부 직경이나 보어와 일치하지 않습니다. 수정되는 것은 강...
더 보기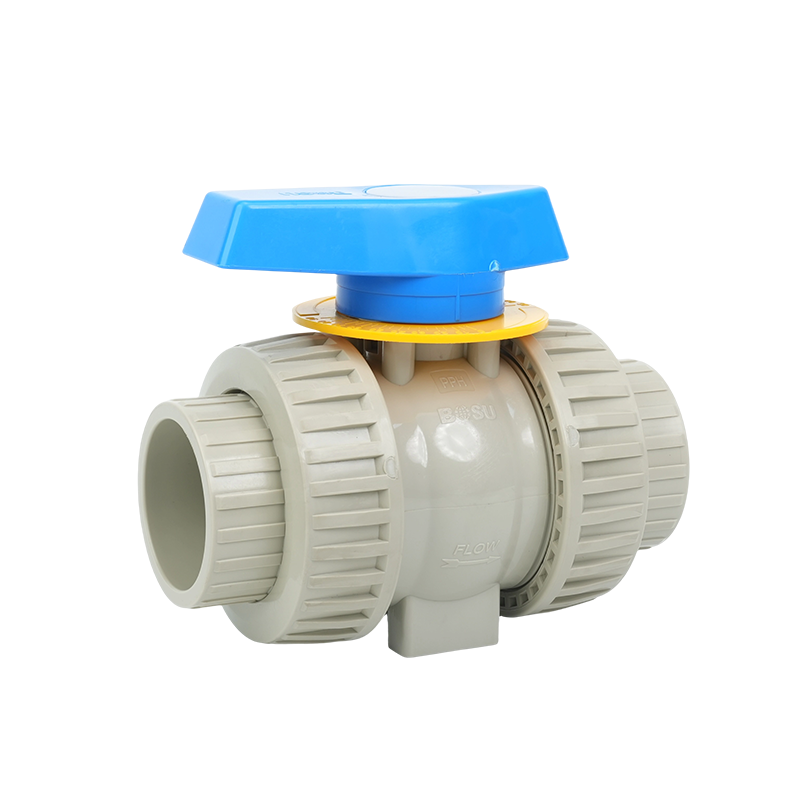
1. 제품 특징: 맞춤형 핸들 표시 기능, 핸들의 투명 커버에 로고, 미디어 등을 설치하여 산업용 배관 시스템의 전반적인 품질을 향상시킵니...
더 보기
수평 파이프에 사용됩니다. 평평한 면(상단 또는 하단)은 공기 배출이나 액체 배출을 용이하게 하여 유지 관리를 단순화합니다. 일반적으...
더 보기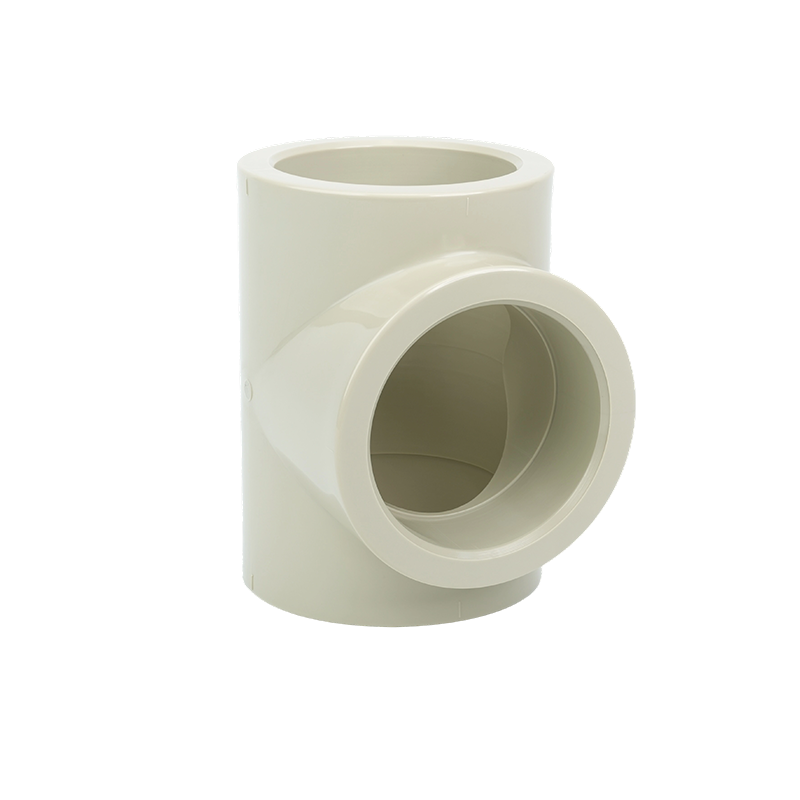
1. 주 파이프라인이 분기되어야 하는 곳에 사용되는 파이프라인 피팅 유형이며, 분기 파이프가 주 파이프에 수직인 경우에 적합합니다. ...
더 보기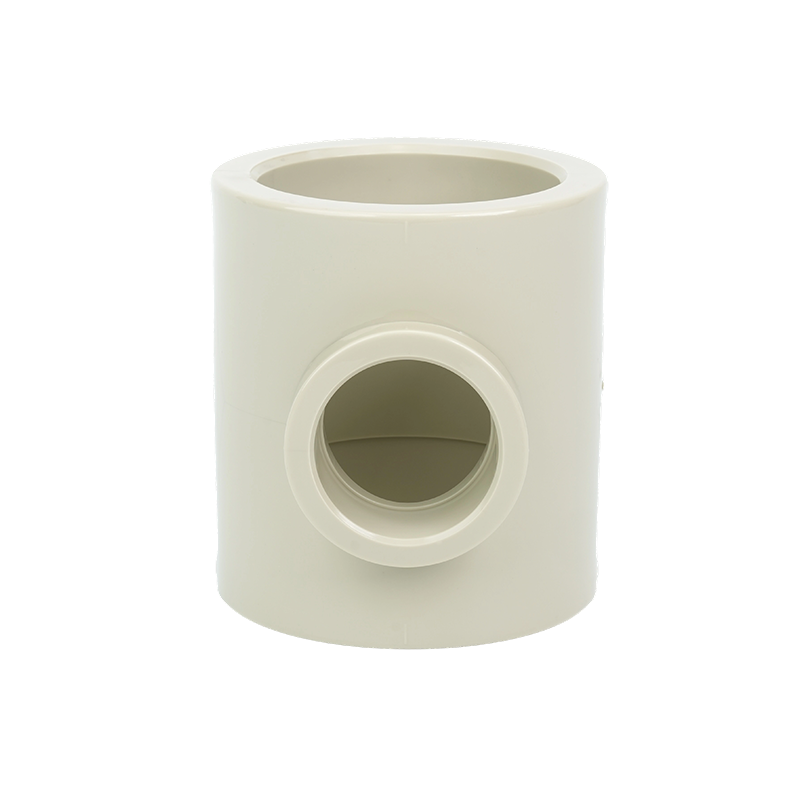
1. 이 피팅은 메인 파이프라인에서 분기 라인을 생성하는 데 사용되며, 분기 파이프가 메인 파이프에 수직이고 직경이 다른 연결을 허용...
더 보기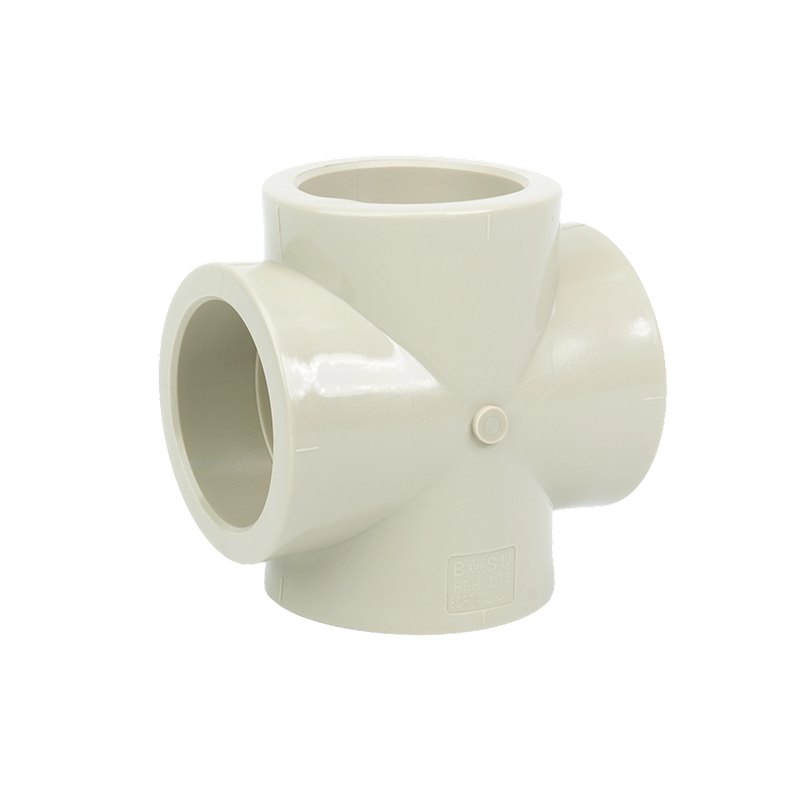
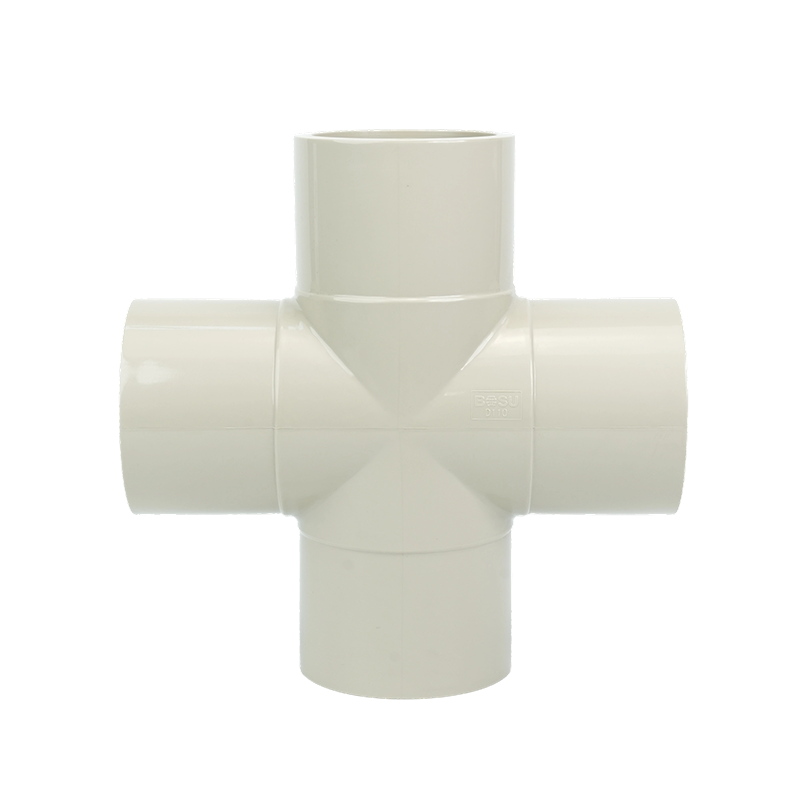
1. 직교하는 동일한 직경의 파이프 4개를 연결하는 데 사용됩니다. 2. 제품 사양: DN15(D20), DN20(D25), DN25...
더 보기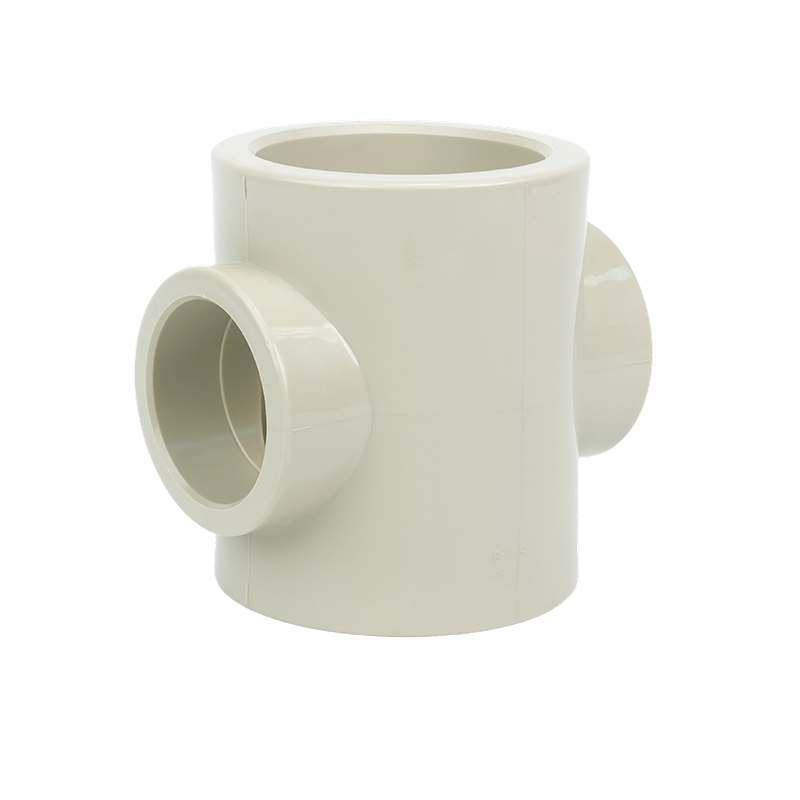
1. 직경이 다른 4개의 파이프를 수직으로 교차하는 데 사용됩니다. 두 개의 작은 분지 파이프를 주 파이프라인에 수직으로 연결해야 할...
더 보기설치 및 용접 공정의 핵심은 무엇입니까? β-PPH 피팅 ?
1. 표면 청소 및 절단 품질
설치 전 배관 및 피팅 표면의 기름, 먼지, 녹 등을 철저히 제거하여 깨끗한 접촉면을 확보해야 합니다.
파이프 끝은 최적의 맞물림 강도를 위해 수직이고 버가 없는 끝면을 보장하기 위해 특수 절단 도구를 사용하여 직각으로 절단해야 합니다.
2. 적절한 연결 방법 선택
β-PPH 재료의 경우 핫멜트 용접(전기 융합) 또는 접착 결합이라는 두 가지 방법을 사용할 수 있습니다. 핫멜트 용접은 누출이 없고 안정적인 연결을 달성하는 가장 일반적으로 사용되는 공정입니다.
3. 주요 용접 공정 매개변수
가열 온도: 일반적으로 재료가 열 분해 없이 완전히 연화되도록 210℃에서 230℃ 사이로 제어됩니다.
압력 유지 시간: 가열 후 8~12초 동안 압력을 유지하여 용융물이 완전히 채워지고 균일한 용접이 형성되도록 합니다.
냉각: 내부 응력을 유발할 수 있는 급격한 냉각을 피하기 위해 용접 후 최소 30초 동안 자연 냉각시킵니다.
4. 품질 검사 및 누출 방지 조치
용접 후 기밀시험(헬륨누설탐지, 수압시험 등)을 실시하여 누출이 없는지 확인한 후 사용하십시오.
용접부에 기포, 균열 또는 불완전한 융합이 있는지 검사하십시오. 필요한 경우 다시 용접하십시오.
매체 유형, 작동 압력 및 온도에 따라 β-PPH 피팅의 사양을 선택하는 방법은 무엇입니까?
1. 매체 부식성
강산 및 알칼리와 같은 부식성 매체의 경우 화학적 공격에 저항하기 위해 더 두꺼운 벽 피팅 또는 부식 방지 β-PPH 변형 재료를 사용해야 합니다.
중성 또는 약한 부식성 매체(예: 순수 및 증기)의 경우 표준 벽 두께 피팅을 사용할 수 있습니다.
2. 작동 압력과 온도의 일치
β-PPH 파이프의 장기 사용 온도 범위는 -20℃ ~ 100℃이며, 단기 최대 내온도는 110℃입니다. 온도가 증가하면 압력 저항이 크게 감소합니다. 60℃에서의 최대 작동 압력(MOP)은 공칭 압력의 약 50%입니다. 파이프 피팅을 선택할 때 피팅이 실제 작동 조건에서 재료의 압력 저항 한계를 초과하지 않도록 온도 보정 계수와 함께 설계 압력(일반적으로 최고 작동 압력의 1.25배)을 고려해야 합니다.
3. 벽 두께 및 공칭 크기
매체의 점도, 유속 및 시스템 압력 강하 요구 사항을 기준으로 적절한 공칭 직경(DN)과 벽 두께(PN)를 선택합니다.
고압 및 저온 환경의 경우 벽이 더 두꺼운 PN16 이상이 권장됩니다. 정상적인 온도와 압력에서는 PN10–PN12이면 충분합니다.
4. 설치방법이 선택에 미치는 영향
핫멜트 용접은 파이프 벽 두께에 대한 요구 사항이 상대적으로 완화되어 있지만 용접 품질은 보장되어야 합니다. 플랜지 연결에는 파이프 벽 두께에 대한 요구 사항이 더 높으며 적절한 플랜지 두께 및 볼트 사양과 일치해야 합니다.
회사 정보
주소: 중국 장쑤성 동타이시 하이테크 존 하이촨로 55호
휴대폰: +86 137 7009 5258
전화: +86-515-85479999
이메일: [email protected]
의견을 듣고 싶습니다!